שבירת מחסומים טכניים ביצירת קצה מחט עירוי V3
Jul 10, 2026
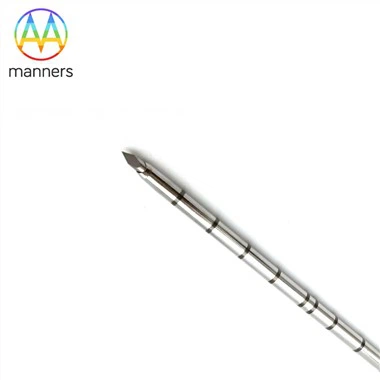
יצירת מחטים דקיקות-עם פתחים מיקרו- פקדה זמן רב את הייצור המדויק. קידוח מסורתי יוצר נקבים גסים, כתמים והתקשות-מושפעות מחום, מה שמוביל לסתימות בעת חלוקת שמנים צמיגים. המחט עירוי V3היצרן השליך את השיטות הקונבנציונליות, והיה חלוץ בשילוב של שני-משטחים סיבוביים וריתוך לייזר שמעלה את ייצור המחטים המקומי לגבהים חדשים.
היסטורית, קצות פתחים כפולים- הסתמכו על קידוח, שיוצר חום חיכוך, גורם להתקשות עבודה ומותיר פנים מחוספס שהליטוש אינו יכול לתקן. תמציות צמיגות נצמדות למשטחים הללו, וגורמות לחסימות המאלצות את המפעילים להחליף מחטים כל 1-2 חודשים. באמצעות מחקר ופיתוח נרחב, היצרן אימץ את החלפת הקור. חבטת קוביות בתדירות גבוהה- מעוותת את הצינור בצורה פלסטית, ומוציאה את הפתחים הכפולים ללא כלי חיתוך. התוצאה היא קדח חלק, מוקשה- בעבודה עם זרימת גרגרים מיטבית, קשיות מייצבת ב-HRC 22-25 והגברת הקשיחות וההתנגדות לבלאי.
שילוב החוד עם בסיס המשושה הציג מכשול נוסף. הבסיס, המיוצר ב-Citizen L12-1M7 לתקני ASME, דורש יציבות מימדית מוחלטת. ריתוך TIG מסורתי מעוות את מבנה המשושה הרגיש-לחום. לעומת זאת, ריתוך לייזר ממוקד יוצר קשר מתכתי עם אזור מושפע חום מינימלי, שומר על שלמות החוטים. תחריט לייזר לאחר מכן מספק זיהוי קבוע לעקיבות.
תהליכי הגימור הבאים: ליטוש אלקטרו מסוג ASTM B912 מעדן את פני השטח, פסיבציית לימון משפרת עמידות בפני קורוזיה, וניקוי קולי מבטיח טוהר. שרשרת תהליכים חדשנית זו מאריכה את חיי השירות בלמעלה מ-60%, מפחיתה את שיעורי הסתימה מתחת ל-2%, ושומרת על סובלנות של ±0.01 מ"מ על פני אצוות. בעוד עמיתים מקומיים נאחזים בקידוח מיושן, ההשקעה של יצרנית ה-V3 בטכנולוגיית חלוקה מתקדמת-מוכיחה ששדרוגי ציוד וחדשנות תהליכים הם המנועים לצמיחה-ארוכת טווח, וסוגרים את הפער מול מנהיגים עולמיים.